خلاصہ:تھرمو الیکٹرک کولنگ ٹیکنالوجی مائیکرو الیکٹرانکس، آپٹیکل کمیونیکیشنز اور طبی آلات میں تھرمل مینجمنٹ کے لیے ناگزیر ہو گئی ہے۔ پھر بھی کسی بھی TEC ماڈیول کی کارکردگی کی حد بالآخر اس کے مواد سے طے ہوتی ہے۔ یہ مضمون اس کی وجہ پر غور کرتا ہے۔ایکسٹروڈڈ تھرمو الیکٹرک موادروایتی زون پگھلنے والے انگوٹوں کے لیے ایک اعلیٰ متبادل کے طور پر ابھرے ہیں، ان کے گھنے ٹیکسچرڈ مائیکرو اسٹرکچر، بہتر میکانکی طاقت، اور چپ کی موٹائی کو 0.2 ملی میٹر تک سپورٹ کرنے کی اہم صلاحیت پر توجہ مرکوز کرتے ہوئے۔ مینوفیکچرنگ کے عمل، مکینیکل پراپرٹی ڈیٹا، اور ایپلیکیشن کیس اسٹڈیز کے تقابلی تجزیے کے ذریعے، بحث یہ ظاہر کرتی ہے کہ کس طرح اخراج ٹیکنالوجی تھرمو الیکٹرک کارکردگی اور مکینیکل مضبوطی کے درمیان دیرینہ تجارت کو ختم کرتی ہے۔
- ایکسٹروڈڈ تھرمو الیکٹرک مواد کو زون پگھلنے والے متبادلات سے کیا مختلف بناتا ہے؟
- اخراج کا عمل ایک گھنے بناوٹ والا ڈھانچہ کیسے بناتا ہے؟
- مکینیکل پراپرٹیز TEC ماڈیول کے کم از کم سائز کا تعین کیوں کرتی ہیں۔
- 0.2 ملی میٹر کی حد: انتہائی پتلی چپ فیبریکیشن کو فعال کرنا
- ایپلی کیشنز جو ایکسٹروڈڈ تھرمو الیکٹرک مواد کا مطالبہ کرتی ہیں۔
- انگوٹ سے ماڈیول تک: مینوفیکچرنگ کی صلاحیت اور کوالٹی کنٹرول
- اکثر پوچھے گئے سوالات
ایکسٹروڈڈ تھرمو الیکٹرک مواد کو زون پگھلنے والے متبادلات سے کیا مختلف بناتا ہے؟
اخراج اور زون پگھلنے کے درمیان انتخاب محض پیداوار کی ترجیح کا معاملہ نہیں ہے۔ یہ تھرمو الیکٹرک کولرز کے لیے پورے بہاو مینوفیکچرنگ ورک فلو کا تعین کرتا ہے — انگوٹوں کو کس طرح ویفرز میں کاٹا جاتا ہے، ان ویفرز کو کس قدر پتلا کیا جا سکتا ہے، اس تک کہ کتنے ٹوٹے ہوئے بغیر ڈائسنگ مرحلے میں زندہ رہتے ہیں۔
زون پگھلنا طویل عرصے سے اعلی پاکیزگی Bi₂Te₃ پر مبنی سنگل کرسٹل تیار کرنے کا معیار رہا ہے۔ دشاتمک استحکام کا عمل اناج کو ترقی کے محور کے ساتھ سیدھ کرتا ہے، بہترین کیریئر کی نقل و حرکت فراہم کرتا ہے۔ تاہم، یہ بہت سیدھ ایک ساختی کمزوری پیدا کرتی ہے۔ Bi₂Te₃ کرسٹل بیسل ہوائی جہاز کے ساتھ آسانی سے پھٹ جاتے ہیں، جس کا مطلب ہے کہ کاٹنے، پتلا کرنے اور اسمبلی کے دوران، مواد کو چپکنے اور ڈیلامینیشن کا خطرہ ہوتا ہے - خاص طور پر جب ہدف کی موٹائی 0.5 ملی میٹر سے کم ہو۔
اخراج پروسیسنگ بنیادی طور پر مختلف راستہ لیتا ہے۔ میکانکی طور پر مرکب یا پہلے سے دبائے ہوئے پاؤڈر سے شروع کرتے ہوئے، مواد کو بلند درجہ حرارت پر ڈائی کے ذریعے زبردستی پلاسٹک کی خرابی کا نشانہ بنایا جاتا ہے۔ یہ اخترتی صرف مواد کو شکل نہیں دیتی ہے۔ یہ اندرونی اناج کے فن تعمیر کو دوبارہ تعمیر کرتا ہے۔ نتیجہ ایک گھنے، باریک دانے دار جسم ہے جس میں ایک کنٹرول شدہ کرسٹللوگرافک ساخت ہے - جو کہ Bi₂Te₃ کے anisotropic ٹرانسپورٹ فوائد کو برقرار رکھتا ہے جبکہ ڈرامائی طور پر مکینیکل سالمیت کو بہتر بناتا ہے۔
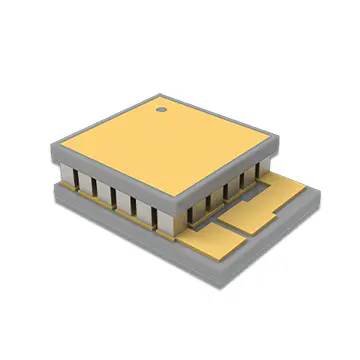
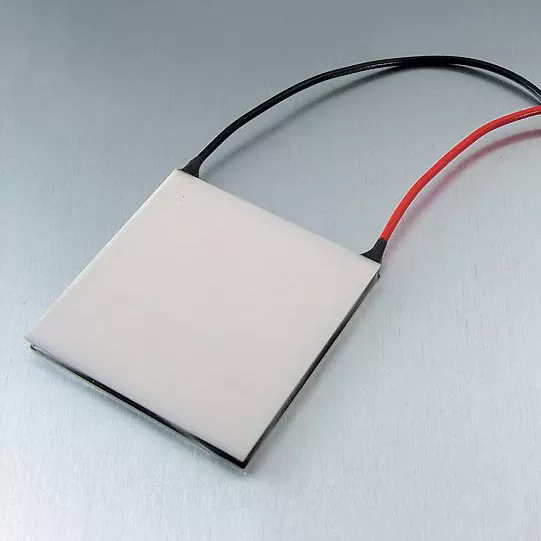
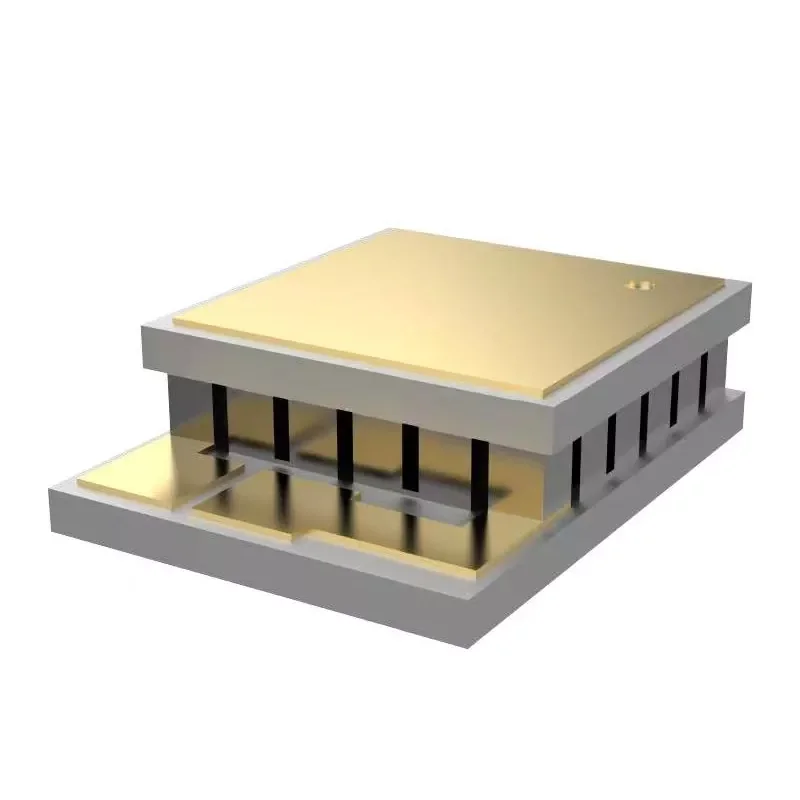
اس کا عملی نتیجہ اہم ہے۔ جہاں زون میں پگھلنے والے انگوٹ 1.0–1.5 ملی میٹر ٹانگوں کی اونچائی والے معیاری TEC ماڈیولز میں قابل قبول کارکردگی پیش کر سکتے ہیں، اخراج سے تیار کردہ مواد ماڈیول آرکیٹیکچرز کا دروازہ کھولتے ہیں جو پہلے ناقابل عمل تھے: 0.2 ملی میٹر کی ٹانگوں کی اونچائی کے ساتھ مائیکرو-TECs، ملٹی-کیڈ ہر قسم کی رینگوئنسی ہر قسم کی ٹانگوں کی اونچائی۔ عنصر، اور فوٹوونک آلات کے لیے پتلی فلم سے ملحق کولنگ حل۔
اخراج کا عمل ایک گھنے بناوٹ والا ڈھانچہ کیسے بناتا ہے؟
اخراج کے دوران مائیکرو اسٹرکچرل تبدیلی کو سمجھنا اس بات کی تعریف کرنے کے لیے ضروری ہے کہ یہ مواد بہاو پروسیسنگ میں مختلف طریقے سے کیوں برتاؤ کرتے ہیں۔ میکانزم کی جڑیں متحرک دوبارہ ترتیب میں ہیں - ایک ایسا عمل جہاں دانے نیوکلیئٹ ہوتے ہیں اور نئے سرے سے بڑھتے ہیں جب کہ مواد اب بھی خرابی سے گزر رہا ہے۔
پلاسٹک کی اخترتی کے ذریعے اناج کی تطہیر
گرم اخراج کے دوران، ورک پیس کو شدید قینچ کے دباؤ کا سامنا کرنا پڑتا ہے کیونکہ یہ ڈائی سے گزرتا ہے۔ یہ سٹرین انرجی ڈائنامک ری ریسٹالائزیشن کو چلاتی ہے، اصل موٹے اناج کے ڈھانچے کو ایک بہتر، مساوی یا قدرے لمبے اناج کے نیٹ ورک سے بدل دیتی ہے۔ گرم اخراج کے ذریعے من گھڑت پی قسم کے Bi₂Te₃ پر مبنی مرکبات پر تحقیق نے یہ ثابت کیا ہے کہ اخراج کی رفتار دوبارہ دوبارہ تشکیل دینے اور اناج کی افزائش کے درمیان توازن کو براہ راست کنٹرول کرتی ہے۔ 1.0 ملی میٹر/منٹ کی کنٹرول شدہ رفتار سے، اوسط اناج کا سائز 1.53 μm تک حاصل کیا جا سکتا ہے، اس کے ساتھ کم زاویہ والے اناج کی حدوں کی اعلی کثافت بھی ہوتی ہے۔
یہ کم زاویہ کی حدود اہم ہیں۔ اعلی زاویہ کی حدود کے برعکس، جو چارج کیریئرز کو بکھرتے ہیں اور برقی چالکتا کو کم کرتے ہیں، کم زاویہ کی حدود کیریئر کی نقل و حرکت کو برقرار رکھتی ہیں جبکہ فونون کے بکھرنے میں بھی حصہ ڈالتی ہیں - اس طرح جعلی تھرمل چالکتا کو دباتی ہے۔ یہ دوہری فنکشن وہی ہے جو باہر نکالے گئے مواد کو کافی میکانکی طاقت حاصل کرتے ہوئے زون میں پگھلنے والے ہم منصبوں کے ساتھ مسابقتی تھرمو الیکٹرک کارکردگی کو برقرار رکھنے کی اجازت دیتا ہے۔
بناوٹ کنٹرول اور انیسوٹروپی مینجمنٹ
Bi₂Te₃ ایک تہہ دار مواد ہے، اور اس کی تھرمو الیکٹرک خصوصیات مضبوطی سے انیسوٹروپک ہیں۔ جہاز کے اندر کی سمت (سی محور پر کھڑی) کراس پلین سمت سے کہیں زیادہ کیریئر کی نقل و حرکت کی نمائش کرتی ہے۔ ایکسٹروژن پروسیسنگ سی محور کو ترجیحی طور پر اخراج کی سمت کے ساتھ سیدھ میں لا کر اس انیسوٹروپی کا استحصال کرتی ہے، جس کو فائبر ٹیکسچر کے نام سے جانا جاتا ہے۔
ساخت کی ڈگری اورینٹیشن فیکٹر F کے ذریعہ مقدار کی جاتی ہے، جو 0 (بے ترتیب) سے 1 (بالکل سیدھ میں) ہوتی ہے۔ اخراج کے درجہ حرارت اور رفتار کے محتاط کنٹرول کے ذریعے، p قسم کے مواد میں 0.28–0.41 کی F قدریں حاصل کی گئی ہیں۔ n-ٹائپ Bi₂Te₃ کے لیے، جہاز کے اندر کی ابتدائی ساخت کے ساتھ اخراج کی سمت کو سیدھ میں کرنے سے ساخت کی ڈگری کو کم از کم دوگنا دکھایا گیا ہے، جس سے کمرے کے درجہ حرارت میں 263 cm²V⁻¹s⁻¹ اور پاور فیکٹرز 47.3 μWcm⁻².
اندرونی ڈھانچے کا موازنہ
| موازنہ آئٹم | Extruded Bi₂Te₃-Sb₂Te₃ مواد | روایتی زون پگھلنے والا مواد |
|---|---|---|
| اندرونی ساخت | گھنے بناوٹ والا ڈھانچہ | دشاتمک کرسٹل ڈھانچہ |
| مکینیکل پروسیسنگ | کاٹنے اور پتلا کرنے کے دوران اعلی مزاحمت | درار سے متعلق نقائص کے لیے زیادہ حساس |
| پتلی چپ فیبریکیشن | 0.2 ملی میٹر پتلی TEC اجزاء کو سپورٹ کرتا ہے۔ | انتہائی پتلی پروسیسنگ کے لئے زیادہ مشکل |
| مواد کی مستقل مزاجی | کنٹرول شدہ ساخت کی یکسانیت | کرسٹل ترقی کے حالات پر منحصر ہے |
| درخواستیں | مائیکرو TEC، ملٹی سٹیج TEC، صحت سے متعلق کولنگ | روایتی TEC ایپلی کیشنز |
مکینیکل پراپرٹیز TEC ماڈیول کے کم از کم سائز کا تعین کیوں کرتی ہیں۔
تھرمو الیکٹرک کولر ڈیزائن میں، ایک سادہ رشتہ اس بات کو کنٹرول کرتا ہے کہ ایک ماڈیول کتنا چھوٹا بن سکتا ہے: کم از کم ٹانگ کی اونچائی مواد کی میکانکی طاقت سے محدود ہوتی ہے۔ ایک تھرمو الیکٹرک ٹانگ جو اپنے کراس سیکشنل ایریا کے لیے بہت پتلی ہے سولڈرنگ، ڈائسنگ یا تھرمل سائیکلنگ کے دوران فریکچر ہو جائے گی۔ یہ کوئی نظریاتی تشویش نہیں ہے - یہ TEC منیچرائزیشن میں بنیادی رکاوٹ ہے۔
اخراج کا عمل براہ راست اس رکاوٹ کو حل کرتا ہے۔ اناج کے سائز کو بہتر بنانے اور اعلی کثافت کی نقل مکانی کو متعارف کروانے سے، زون پگھلنے والے مواد کے مقابلے میں اخراج کمپریسیو اور قینچ دونوں کی طاقت کو کافی حد تک بڑھاتا ہے۔
N-Type اور P-Type مکینیکل پراپرٹی پروفائلز
| مکینیکل پراپرٹی | این قسم کا مواد | پی قسم کا مواد |
|---|---|---|
| دبانے والی طاقت (MPa) | 54.0 | 66.0 |
| قینچ کی طاقت (MPa) | 16.0 | 21.0 |
| ینگز ماڈیولس (GPa) | 47.0 | 42.0 |
| پوسن کا تناسب | 0.30 | 0.30 |
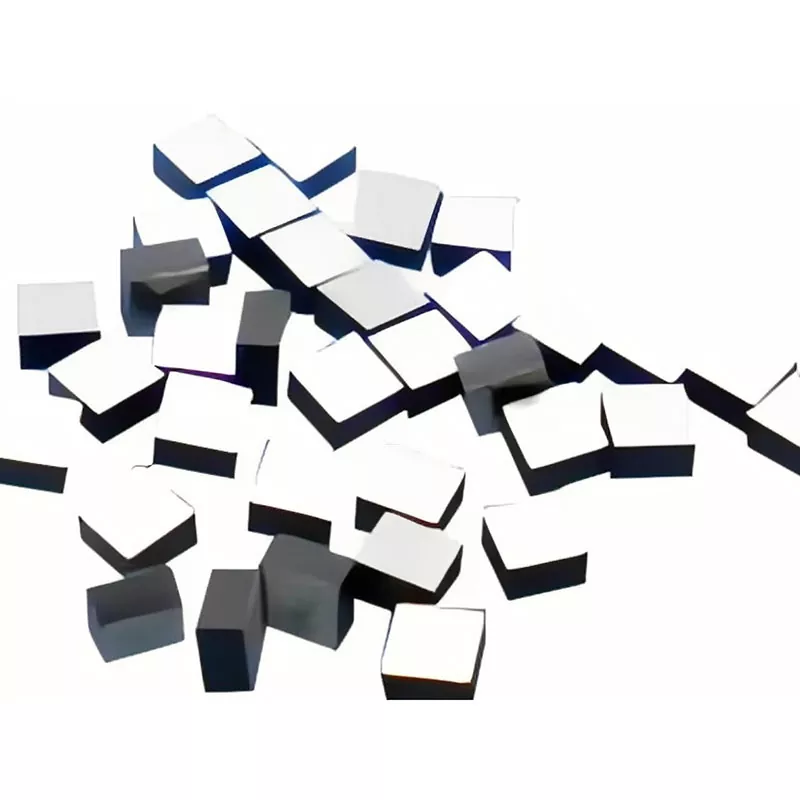
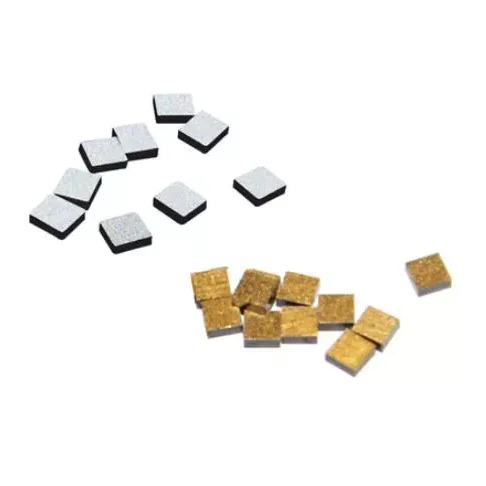
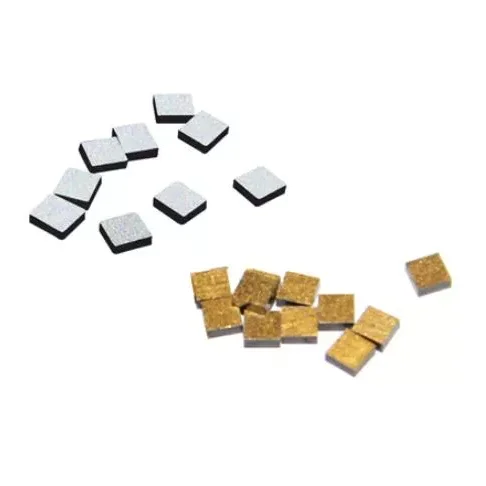
یہ قدریں پتلی چپ پروسیسنگ کے لیے عام طور پر درکار چیزوں کے مقابلے میں کافی مارجن کی نمائندگی کرتی ہیں۔ سیاق و سباق کے لیے، ہاٹ ایکسٹروڈڈ پی ٹائپ Bi₂Te₃ پر مبنی مرکبات کی اطلاع دی گئی ہے جن کی کمپریسیو طاقت 189–226 MPa تک پہنچ گئی ہے اور اخراج کی شرائط کے لحاظ سے 126–139 MPa کی موڑنے والی طاقت ہے۔ یہ بہتر خصوصیات وہ ہیں جو فریکچر کے بغیر 100 × 100 × 200 μm³ کے طول و عرض کے ساتھ مائکرو پارٹیکلز کو کاٹنا ممکن بناتی ہیں۔
تھرمل سائیکلنگ کی وشوسنییتا
مکینیکل طاقت تھرمل سائیکلنگ کے تحت طویل مدتی وشوسنییتا کو بھی کنٹرول کرتی ہے۔ جب ایک TEC ماڈیول کام کرتا ہے، تو تھرمو الیکٹرک ٹانگیں بار بار حرارتی اور کولنگ سائیکلوں کا تجربہ کرتی ہیں۔ اناج کی حدود کمزور پوائنٹس کے طور پر کام کرتی ہیں جہاں مائکرو کریکس نیوکلیٹ اور پھیل سکتے ہیں۔ اخراج کے ذریعہ تیار کردہ باریک دانے دار، گھنے بانڈڈ ڈھانچہ تھرمل دباؤ کو زون میں پگھلنے والے مواد کے کرسٹل ڈھانچے کے کلیویج سے زیادہ یکساں طور پر تقسیم کرتا ہے، جس سے چکراتی تھکاوٹ کے خلاف مزاحمت بہتر ہوتی ہے۔
0.2 ملی میٹر کی حد: انتہائی پتلی چپ فیبریکیشن کو فعال کرنا
تھرمو الیکٹرک مواد کو 0.2 ملی میٹر موٹائی تک پروسیس کرنے کی صلاحیت محض ایک مینوفیکچرنگ تجسس نہیں ہے - یہ کمپیکٹ کولنگ ڈیوائسز کی نئی نسل کے پیچھے قابل بنانے والی ٹیکنالوجی ہے۔ اس موٹائی پر، تھرمو الیکٹرک ٹانگ میں اونچائی سے چوڑائی کا تناسب ہوتا ہے جو عام عنصر جیومیٹری کے لیے 1:1 تک پہنچتا ہے، یعنی اسمبلی کے دوران ساختی بوجھ موڑنے کے بجائے بنیادی طور پر دبانے والا ہوتا ہے۔
تین عوامل اس موٹائی کے نظام کے لیے اخراج کو قابل عمل بناتے ہیں۔
Cleavage کی حساسیت میں کمی
زون سے پگھلا ہوا Bi₂Te₃ بیسل ہوائی جہاز کے ساتھ آسانی سے پھٹ جاتا ہے۔ جب ایک ویفر کو تقریباً 0.5 ملی میٹر سے نیچے پتلا کیا جاتا ہے، یہاں تک کہ ہینڈلنگ کے معمولی دباؤ بھی کلیویج کی دراڑیں شروع کر سکتے ہیں جو پورے عنصر میں پھیلتے ہیں۔ اخراج کا عمل غلط اناج اور کم زاویہ کی حدود کو متعارف کروا کر اس درار کے راستے میں خلل ڈالتا ہے جو شگاف کے پھیلاؤ کو روکتا ہے۔ نتیجہ ایک ایسا مواد ہے جو بغیر کسی تباہ کن فریکچر کے ڈائسنگ، پک اینڈ پلیس اسمبلی، اور سولڈرنگ کے مکینیکل غلط استعمال کو برداشت کر سکتا ہے۔
مسلسل ڈائسنگ کے لیے کنٹرول شدہ ساخت
کثیر عنصر TEC ماڈیولز میں، ہر ٹانگ میں تقریباً ایک جیسی برقی اور تھرمل خصوصیات ہونی چاہئیں۔ اگر ساخت کی واقفیت ایک عنصر سے مختلف ہوتی ہے، تو ماڈیول کی ٹھنڈک کارکردگی غیر متوقع ہو جاتی ہے۔ اخراج ان کی لمبائی کے ساتھ یکساں ساخت کے ساتھ انگوٹ تیار کرتا ہے، اس بات کو یقینی بناتا ہے کہ ایک ہی پنڈ کے اندر مختلف پوزیشنوں سے کٹے ہوئے عناصر مستقل خصوصیات کی نمائش کریں۔ یہ مستقل مزاجی خاص طور پر ملٹی اسٹیج TEC کنفیگریشنز میں اہم ہے، جہاں سینکڑوں عناصر کو تھرمل توازن میں کام کرنا چاہیے۔
پروسیسنگ کا سامان مطابقت
اخراج شدہ مواد کی مکینیکل طاقت بہاو کے سامان کے انتخاب کو بھی متاثر کرتی ہے۔ چونکہ مواد چپکنے کے خلاف مزاحمت کرتا ہے، اس لیے مینوفیکچررز ویفرنگ اور ڈائسنگ کے دوران فیڈ کی اعلی شرح استعمال کر سکتے ہیں، جس سے پروسیسنگ کے وقت اور لاگت کو کم کیا جا سکتا ہے۔ اسی طرح، خودکار پک اینڈ پلیس سسٹم پتلے عناصر کو ہینڈل کر سکتے ہیں جن میں ٹوٹ پھوٹ کا خطرہ کم ہے، جس سے ہائی تھرو پٹ اسمبلی لائنوں کو فعال کیا جا سکتا ہے۔
ایپلی کیشنز جو ایکسٹروڈڈ تھرمو الیکٹرک مواد کا مطالبہ کرتی ہیں۔
اخراج کے تکنیکی فوائد متعدد ایپلیکیشن ڈومینز میں ٹھوس فوائد میں ترجمہ کرتے ہیں جہاں پتلی، قابل اعتماد تھرمو الیکٹرک عناصر ضروری ہیں۔
آپٹیکل کمیونیکیشن اور لیزر ڈائیوڈ کولنگ
آپٹیکل ٹرانسسیور اور لیزر ڈائیوڈ درجہ حرارت کے لحاظ سے انتہائی حساس ہوتے ہیں۔ طول موج کا بہاؤ، کم آؤٹ پٹ پاور، اور تیز انحطاط یہ سب ناکافی تھرمل کنٹرول کے نتیجے میں ہوتے ہیں۔ 5G آپٹیکل ماڈیولز میں، مثال کے طور پر، تھرمو الیکٹرک کولرز کو لیزر چپ درجہ حرارت کو سخت رواداری کے اندر برقرار رکھنا چاہیے جب کہ ان پیکجوں میں فٹنگ کرتے ہوئے جن کی پیمائش ملی میٹر میں کی جاتی ہے۔
0.2 ملی میٹر پتلی چپ کی صلاحیت براہ راست اس ضرورت کی حمایت کرتی ہے۔ ہاٹ ایکسٹروڈڈ Bi₂Te₃ پر مبنی تھرمو الیکٹرک مواد کو آپٹیکل ماڈیول ایپلی کیشنز میں توثیق کیا گیا ہے، جو مواصلات، لیزر، اور انفراریڈ سسٹم میں انضمام کی صلاحیت کے ساتھ موثر فوٹوونک چپ درجہ حرارت کنٹرول کا مظاہرہ کرتے ہیں۔ مواد کی اعلی دبانے والی طاقت اس بات کو یقینی بناتی ہے کہ تھرمو الیکٹرک ٹانگیں ٹرانسیور مینوفیکچرنگ میں استعمال ہونے والے سولڈرنگ اور اسمبلی کے عمل سے زندہ رہیں، جہاں تھرمل توسیع کی مماثلت کمزور مواد کو توڑ دے گی۔
ملٹی اسٹیج ٹی ای سی سٹرکچرز
ملٹی اسٹیج تھرمو الیکٹرک کولر درجہ حرارت کے فرق کو حاصل کرنے کے لیے تھرمو الیکٹرک عناصر کی ایک سے زیادہ تہوں کو اسٹیک کرتے ہیں جس تک کوئی ایک مرحلہ نہیں پہنچ سکتا۔ ہر اضافی مرحلہ ہیٹ پمپنگ کی صلاحیت اور قابل حصول ΔT کو بڑھاتا ہے، بلکہ نئے مکینیکل چیلنجز کو بھی متعارف کرواتا ہے۔ اعلیٰ مراحل میں عناصر پتلے ہونے چاہئیں، اور انہیں نچلے مراحل میں عناصر کے ساتھ کارکردگی کی مستقل مزاجی کو برقرار رکھنا چاہیے۔
تقریباً 140 K تک درجہ حرارت پر کام کرنے والے ٹھوس ریاست ملٹی اسٹیج کولرز کے لیے تھرمو الیکٹرک ٹانگوں کو بنانے کے لیے خاص طور پر ایکسٹروشن ٹیکنالوجی کا استعمال کیا گیا ہے۔ ایکسٹروڈڈ میٹریل کی مکینیکل خصوصیات — خاص طور پر ملٹی لیئر ڈھانچے کی اسمبلنگ کے دوران فریکچر کے خلاف مزاحمت — وہی ہیں جو ان جھرنوں کے ڈیزائن کو انسان بناتے ہیں۔
طبی اور لیبارٹری درجہ حرارت کنٹرول
تھرمو الیکٹرک کولر بڑے پیمانے پر طبی ریفریجریشن سسٹمز، لیبارٹری کے آلات اور تحقیقی آلات میں استعمال ہوتے ہیں جہاں درجہ حرارت کا درست ضابطہ ضروری ہے۔ ایپلی کیشنز تشخیصی آلات میں ریجنٹ کے استحکام کو برقرار رکھنے سے لے کر تجزیاتی آلات میں نمونے کے درجہ حرارت کو کنٹرول کرنے تک ہیں۔
ان ترتیبات میں، تھرمو الیکٹرک مواد کو تھرمل کارکردگی اور طویل مدتی وشوسنییتا دونوں فراہم کرنا چاہیے۔ ایکسٹروڈڈ Bi₂Te₃-Sb₂Te₃ مواد ضروری امتزاج پیش کرتے ہیں: کمرے کے درجہ حرارت کے قریب تھرمو الیکٹرک کارکردگی جو زون میں پگھلنے والے مواد سے موازنہ کرتی ہے، مکینیکل پائیداری کے ساتھ جو ہزاروں تھرمل سائیکلوں پر مستحکم آپریشن کو یقینی بناتی ہے۔
صنعتی اور سیمی کنڈکٹر تھرمل مینجمنٹ
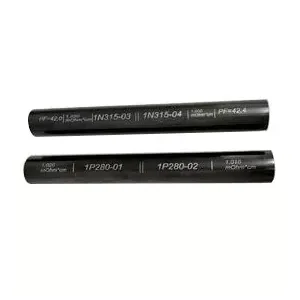
بڑے قطر کے باہر نکالے جانے والے انگوٹ - 35 ملی میٹر تک قطر اور 120 ملی میٹر یا 240 ملی میٹر کی لمبائی میں دستیاب ہیں - صنعتی TEC کی پیداوار کی خدمت کرتے ہیں جہاں بڑے ٹھنڈک عناصر کی ضرورت ہوتی ہے۔ ایپلی کیشنز میں سیمی کنڈکٹر آلات، الیکٹرانک کولنگ سسٹم، اور صنعتی درجہ حرارت کنٹرول کرنے والے آلات میں مقامی تھرمل مینجمنٹ شامل ہیں۔ اخراج کی پروسیسنگ کی توسیع پذیری مینوفیکچررز کو حجم میں انگوٹ تیار کرنے کی اجازت دیتی ہے جو سنگل کرسٹل ترقی کے طریقوں کے ساتھ ناقابل عمل ہوں گے۔
انگوٹ سے ماڈیول تک: مینوفیکچرنگ کی صلاحیت اور کوالٹی کنٹرول
ایکسٹروڈڈ تھرمو الیکٹرک میٹریل تیار کرنے کے لیے ایک مربوط مینوفیکچرنگ اپروچ کی ضرورت ہوتی ہے جو کہ مواد کی تیاری، اخراج پروسیسنگ، عنصر کی تشکیل، اور ماڈیول اسمبلی تک پھیلا ہوا ہو۔ مائیکرو اسٹرکچرل خصوصیات کو برقرار رکھنے کے لیے ہر مرحلے کو کنٹرول کیا جانا چاہیے جو باہر نکالے گئے مواد کو ان کی کارکردگی کے فوائد فراہم کرتی ہیں۔
مواد کی تیاری اور اخراج
یہ عمل Bi₂Te₃-Sb₂Te₃ ٹھوس محلول کمپوزیشنز کی تیاری کے ساتھ شروع ہوتا ہے، جس میں مطلوبہ کیریئر کی قسم اور ارتکاز حاصل کرنے کے لیے سٹوچیومیٹری اور ڈوپینٹ کی سطحوں پر محتاط کنٹرول ہوتا ہے۔ اس کے بعد تیار شدہ مواد کو کنٹرول شدہ درجہ حرارت اور تناؤ کی شرح کے حالات میں مضبوط اور باہر نکالا جاتا ہے۔ اخراج کے پیرامیٹرز — درجہ حرارت، رفتار، اور کمی کا تناسب — اناج کے سائز، ساخت کی شدت، اور خرابی کی کثافت کا تعین کرتے ہیں، یہ سب تھرمو الیکٹرک اور مکینیکل خصوصیات کو متاثر کرتے ہیں۔
عنصر پروسیسنگ اور اسمبلی
اخراج کے بعد، انگوٹ کو تھرمو الیکٹرک عناصر میں ویفرنگ، ڈائسنگ اور سطح کی تیاری کے ذریعے پروسیس کیا جاتا ہے۔ اخراج شدہ مواد کی بہتر میکانکی طاقت 0.2 ملی میٹر تک جارحانہ پتلا ہونے اور اعلی پیداوار کے ساتھ درست ڈائسنگ کی اجازت دیتی ہے۔ عناصر کو پھر میٹالائز کیا جاتا ہے، سولڈر کیا جاتا ہے، اور ماڈیولز میں جمع کیا جاتا ہے. معیار کی تصدیق میں جہتی معائنہ، برقی املاک کی پیمائش، اور تھرمل کارکردگی کی جانچ شامل ہے۔
مینوفیکچرنگ کا سامان
ایکسٹروڈڈ تھرمو الیکٹرک مواد اور ماڈیولز کے لیے ایک مکمل پروڈکشن لائن میں شامل ہیں:
- ٹن ڈپنگ فرنس: عنصر کے سروں کی سولڈر کوٹنگ کے لیے
- کمپن سوئنگ مولڈ مشین: عین مطابق عنصر کی پوزیشننگ کے لیے
- ویلڈنگ مشین: برقی باہمی ربط کے لیے
- تندور: علاج اور تھرمل علاج کے لیے
- ڈسپینسنگ مشین: چپکنے والی درخواست کے لئے
- خودکار سگ ماہی مشین: ماڈیول encapsulation کے لئے
- کاٹنے والی مشین: ویفرنگ اور ڈائسنگ کے لیے
- سولیڈیفیکیشن مشین: ٹانکا لگانا مشترکہ تشکیل کے لیے
- ریفلو سولڈرنگ کا سامان: اعلی وشوسنییتا سولڈرنگ کے لئے
- مکمل طور پر خودکار پرنٹنگ مشین: میٹالائزیشن پیٹرن کے لیے
اکثر پوچھے گئے سوالات
تھرمو الیکٹرک مواد کے لیے زون پگھلنے سے زیادہ اخراج کا بنیادی فائدہ کیا ہے؟
اخراج ایک گھنے، باریک دانے دار بناوٹ والا ڈھانچہ تیار کرتا ہے جو زون میں پگھلے ہوئے سنگل کرسٹل سے بہتر میکانکی طاقت فراہم کرتا ہے۔ یہ طاقت کا فائدہ باریک طول و عرض تک پروسیسنگ کے قابل بناتا ہے — 0.2 ملی میٹر تک — کاٹنے، پتلا کرنے، یا اسمبلی کے دوران فریکچر کے بغیر، جبکہ تھرمو الیکٹرک کارکردگی کو زون میں پگھلا ہوا مواد کے ساتھ مسابقتی برقرار رکھتا ہے۔
کیا ایکسٹروڈڈ تھرمو الیکٹرک مواد سنگل کرسٹل کی تھرمو الیکٹرک کارکردگی سے میل کھا سکتا ہے؟
جی ہاں کنٹرول شدہ ساخت اورینٹیشن اور اناج کی تطہیر کے ذریعے، ایکسٹروڈڈ Bi₂Te₃ پر مبنی مواد کیریئر کی نقل و حرکت اور طاقت کے عوامل کو حاصل کرتے ہیں جو زون پگھلنے والے نمونوں کے مقابلے ہیں۔ عمدہ ڈھانچہ اضافی فونون بکھرنے کو بھی متعارف کراتا ہے جو جعلی تھرمل چالکتا کو کم کر سکتا ہے، ممکنہ طور پر قابلیت کے مجموعی اعداد و شمار کو بہتر بنا سکتا ہے۔
کون سی چپ کی موٹائی قابل اعتماد طریقے سے نکالی گئی انگوٹوں سے پیدا کی جا سکتی ہے؟
Extruded Bi₂Te₃-Sb₂Te₃ میٹریل تھرمو الیکٹرک چپ فیبریکیشن کو 0.2 ملی میٹر موٹائی تک سپورٹ کرتے ہیں۔ یہ صلاحیت مواد کی کمپریشن طاقت (54–66 MPa) اور قینچ کی طاقت (16–21 MPa) سے فعال ہوتی ہے، جو انتہائی پتلی پروسیسنگ اور خودکار اسمبلی کے لیے کافی ساختی سالمیت فراہم کرتی ہے۔
کیا ملٹی اسٹیج TEC کنفیگریشنز کے لیے نکالے گئے مواد موزوں ہیں؟
بالکل۔ ملٹی اسٹیج TECs کو اسٹیکنگ کے دوران بہت سے عناصر اور مکینیکل استحکام میں مستقل کارکردگی کی ضرورت ہوتی ہے۔ اخراج شدہ مواد کی یکساں ساخت اور اعلی مکینیکل طاقت انہیں ان ایپلی کیشنز کے لیے اچھی طرح سے موزوں بناتی ہے، اور اخراج ٹیکنالوجی کو خاص طور پر ~ 140 K تک درجہ حرارت پر چلنے والے ملٹی اسٹیج کولرز کے لیے ٹانگیں بنانے کے لیے لاگو کیا گیا ہے۔
باہر نکالے گئے تھرمو الیکٹرک مواد کے لیے کون سے پنڈ کے طول و عرض دستیاب ہیں؟
معیاری اخراج شدہ پنڈ کے طول و عرض میں 120 ملی میٹر اور 240 ملی میٹر کی لمبائی شامل ہے، جس کا قطر 25 ملی میٹر، 30 ملی میٹر اور 35 ملی میٹر ہے۔ یہ طول و عرض مائیکرو-TEC عنصر کی پیداوار اور بڑے صنعتی کولنگ اجزاء دونوں کی حمایت کرتے ہیں۔
یہ دریافت کرنے کے لیے تیار ہیں کہ کس طرح ایکسٹروڈڈ تھرمو الیکٹرک مواد آپ کی TEC مینوفیکچرنگ پیداوار کو بہتر بنا سکتا ہے اور پتلے ڈیوائس آرکیٹیکچرز کو فعال کر سکتا ہے؟
ہم سے رابطہ کریں۔